български
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Processing & Engineering Application Achievements
I. Чертеж на общ план
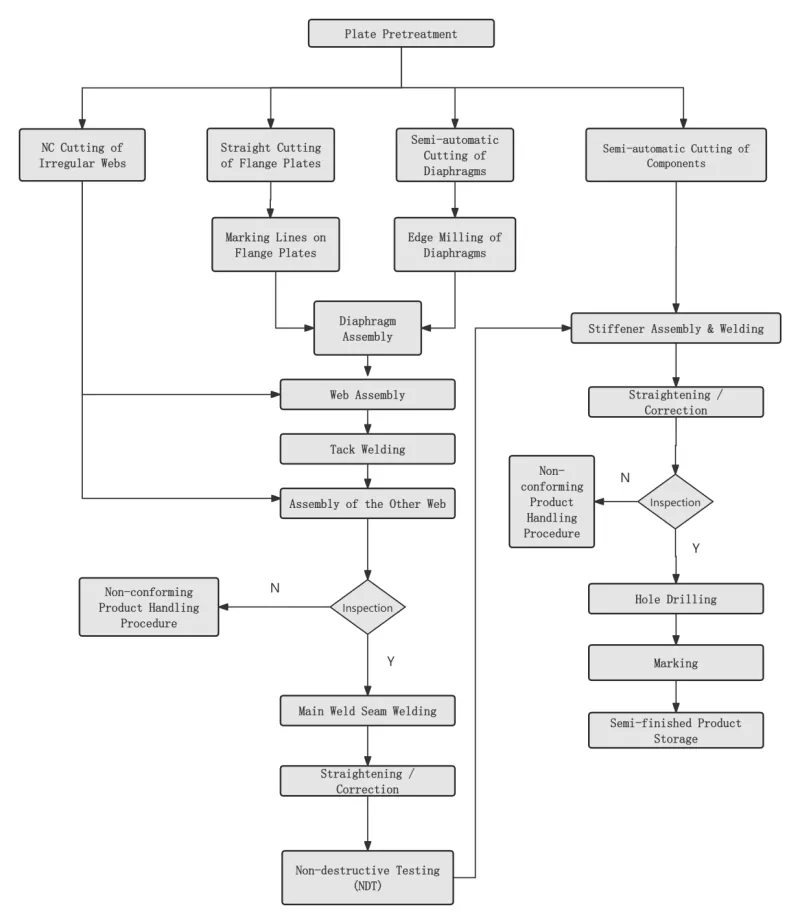
Ⅱ. Ключов процес
|
Стъпка 1 Предварителна обработка на повърхността на стоманена плоча |
Провежда се в съответствие с изискванията на дизайна или процеса преди заготовката на стоманената плоча. |
|
|
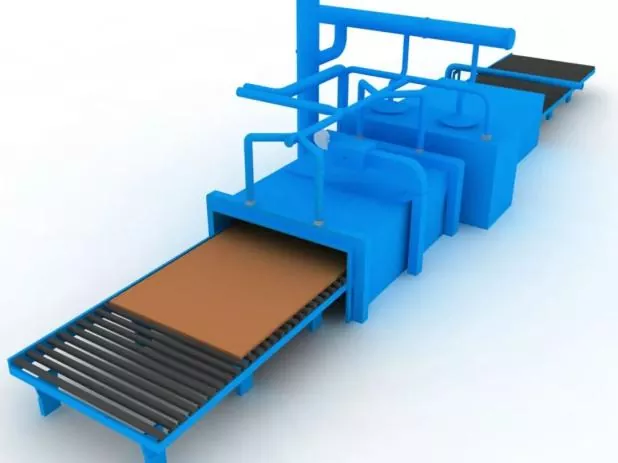
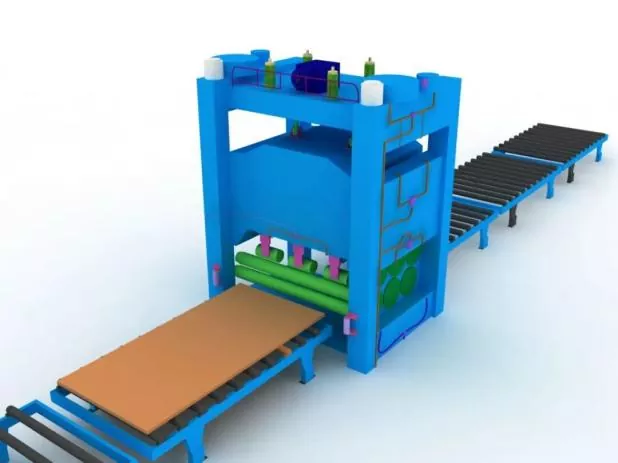
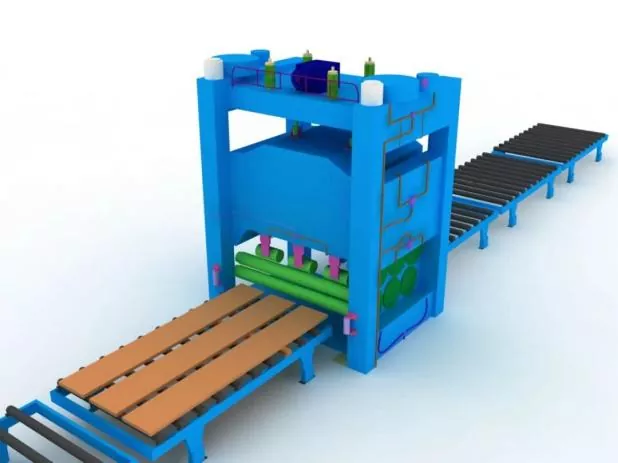
Стъпка 2 Изправяне на стоманена плоча |
Цялостното изправяне трябва да се извърши след предварителната обработка на стоманената плоча, за да се осигури точност на заготовката и да се облекчи вътрешното остатъчно напрежение на стоманената плоча. |
|
|
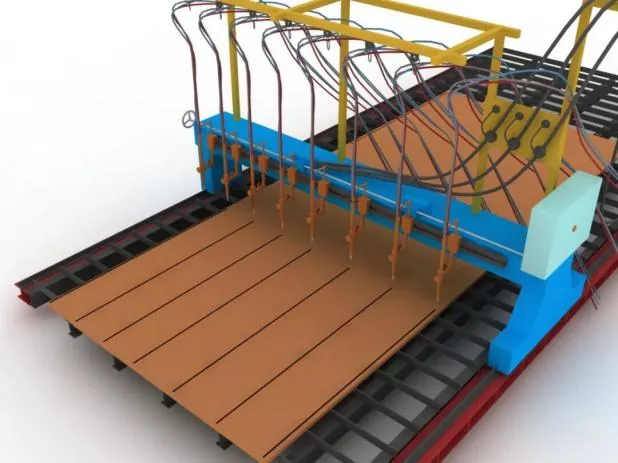
Стъпка 3 Рязане и заготовка на части |
Преди рязане настройте машината за рязане, потвърдете модела на дюзата и проверете стабилността на въздушното налягане. |
|
|
По време на рязане първо загрейте режещия шев на стоманената плоча и стриктно контролирайте скоростта на рязане. |
||
|
Стъпка 4 Вторично изправяне на части |
Извършва се след заготовка на стоманени плочи, за да се осигури точност на сглобяването и да се намали вътрешното остатъчно напрежение на стоманените плочи. |
|
|
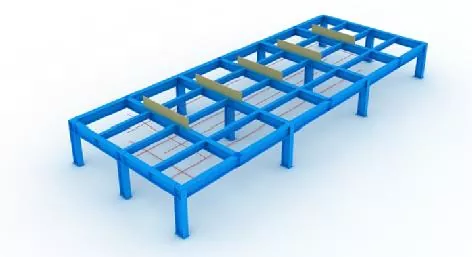
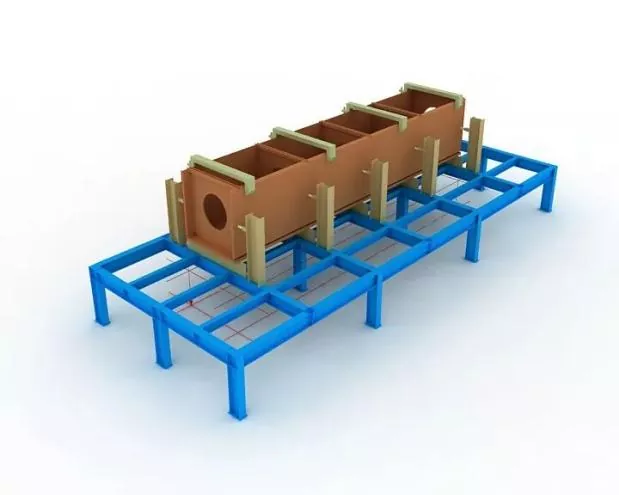
Стъпка 5 Настройка на шаблони и линии на оформление |
Преди сглобяването първо трябва да се настроят линиите за оформление и приспособленията. |
|
|
По време на монтажа на приспособлението трябва да се осигури хоризонталното ниво на горния отвор и да се гарантира достатъчна твърдост и здравина. |
||
|
Всички приспособления и линии за оформление могат да бъдат пуснати в употреба само след като бъдат проверени и одобрени от назначен персонал. |
||
|
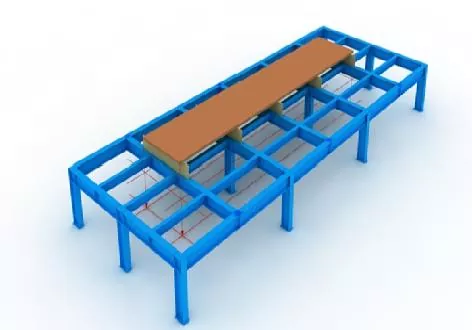
Стъпка 6 Позициониране на долния панел |
Прецизно позициониран чрез отвес и линии на оформление. |
|
|
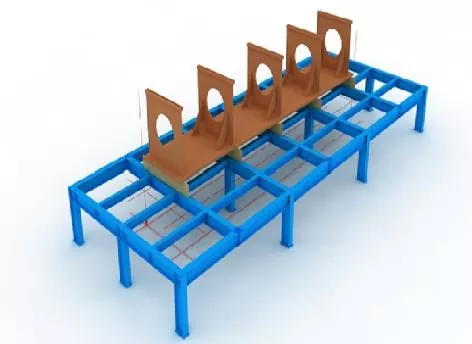
Стъпка 7 Сглобяване на диафрагмата |
Преди сглобяването на диафрагмите маркирайте позициониращите линии на долния панел и отстранете плаващата ръжда от двете страни на линиите с шлифовъчно колело. |
|
|
След като диафрагмите са издигнати, фиксирайте ги чрез заваряване. |
||
|
Стъпка 8 Уеб монтаж |
След като платното е сглобено и квалифицирано, затегнете го плътно към диафрагмата с крик, след което го фиксирайте чрез заваряване.
|
|
|
Стъпка 9 Сглобяване на горния панел |
Завършете прецизно позициониране на горния панел с отвес, след което фиксирайте чрез заваряване. |
|
|
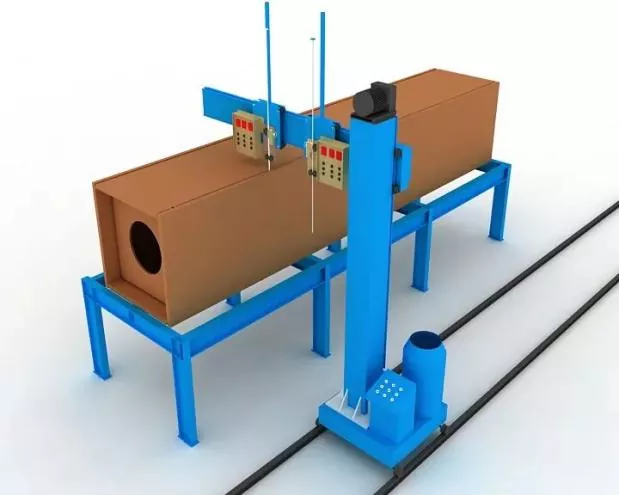
Стъпка 10 Електрошлаково заваряване на диафрагмата |
За диафрагмите се използва едностранно електрошлаково заваряване. |
|
|
Медни ръкави за стартиране и гасене на дъгата трябва да бъдат монтирани в горните и долните отвори на отворите за електрошлаково заваряване по време на заваряване. |
||
|
Заваръчният ток и напрежение трябва да бъдат стриктно контролирани по време на целия процес на заваряване и трябва да се обърне внимание на промяната на цвета на зоната за електрошлаково заваряване върху лентата. |
||
|
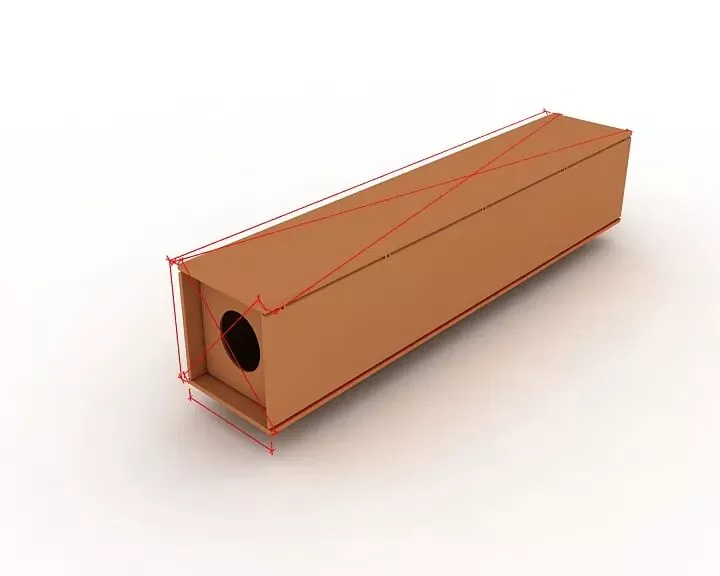
Стъпка 11 Цялостна проверка |
По време на проверката се съсредоточете върху проверката дали дължината на компонента, диагоналните размери и размерите на крайната секция отговарят на изискванията за дизайн и спецификация и коригирайте всички части извън допустимите отклонения. |
|
|
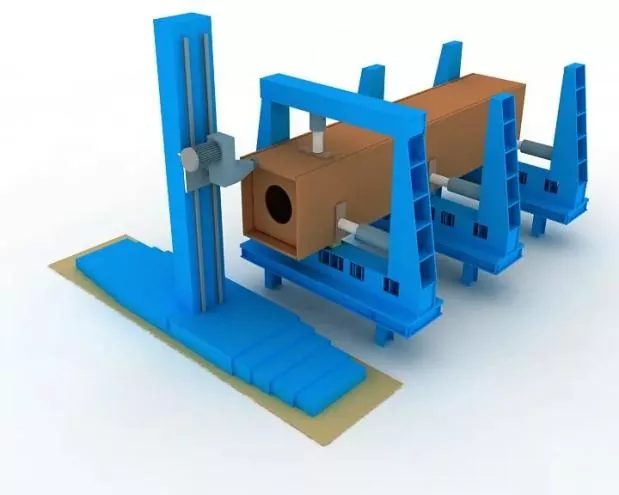
Стъпка 12 Крайно фрезоване |
Фрезовайте челната повърхност след сглобяване и заваряване. |
|
|
Гарантирайте хоризонталността на елементите и успоредността между челната повърхност и фрезата. |
||
|
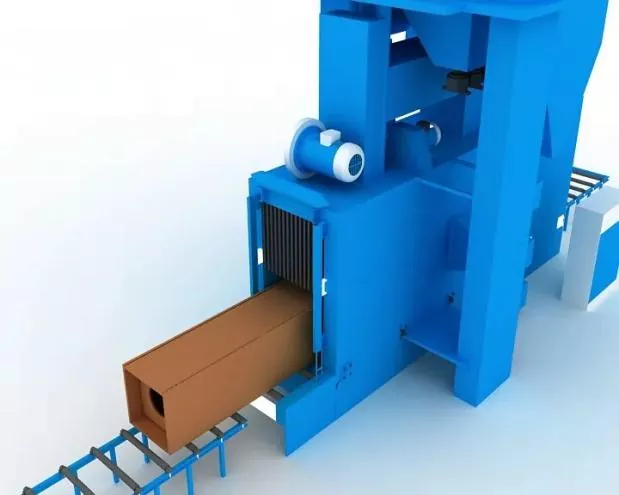
Стъпка 13 Пясъкоструене и отстраняване на ръжда |
Пълно отстраняване на ръждата чрез пясъкоструене според изискванията след заваряване, след което прехвърлете към конструкцията на покритието. |
|

Ⅲ. Спецификации за сглобяване, позициониране и заваряване
|
Точност на сглобяване |
По време на сглобяването: ● Трябва да бъдат приети подходящи ограничители за контролиране на заваръчната деформация. ● Допуските за свиване при заваряване и разумната обратна деформация трябва да бъдат запазени за контролиране на размерите на компонентите и осигуряване на правилна форма. |
|
Допустимите отклонения за производство и монтаж на заварени съединения, както и допустимите отклонения на размерите на структурните компоненти, трябва да отговарят на изискванията на Кодекса за приемане на качеството на конструкцията на стоманени конструкции (GB 50205). |
|
|
Монтажно позициониране заваряване |
Изпълнява се чрез полуавтоматично заваряване с газова метална дъга (GMAW). |
|
Заварчик |
Заварчиците, занимаващи се със заваряване на монтажни прихватки, трябва да притежават съответните сертификати за квалификация, посочени в Техническата спецификация за заваряване на строителни стоманени конструкции (JGJ81). |
|
Позиция на заваръчни шевове |
Позиция на заваръчните шевове: Заваръчните шевове трябва да избягват началото и края на формалните заварки и не трябва да се поставят върху ъгли, ръбове, краища и други критични зони, склонни към структурна якост и дефекти в изработката. |
|
За Т-образни съединения, заваряване с прихващане: Трябва да се извърши симетрично от двете страни; междувременно заваряването на прихващане вътре в жлеба трябва да се избягва, доколкото е възможно. За заваряване на канала с пълно проникване: Заваряването с прихващане трябва да се извърши върху канала за обратно врязване, напр. обратно врязване. |
|
|
Позициите на сглобяване и заваряване на опорните плочи за заваряване, както и плочите за изтичане и оттичане трябва да отговарят на съответните стандарти |
|
|
Заваръчни материали |
Заваръчните материали, използвани за сглобяване и прихващане, трябва да съответстват на тези за официално заваряване, т.е. трябва да се използват същите заваръчни материали, както при официалното заваряване. |
|
За монтажно заваряване между стомана с висока якост и стомана с ниска якост заваръчните материали трябва да бъдат избрани в съответствие с марката стомана с ниска якост. |
Свързани новини
- Поздрави за Националния празник от Eihe Steel Structure
- Успешно първо повдигане! Азиатско-тихоокеанският проект Мароко, предприет от Eihe Steel
- Подновяването на квалификацията е одобрено! Eihe непрекъснато разширява глобалния пазарен отпечатък
- Доставка на стоманени конструкции EHSS за летища и гари
- Фокус върху глобалното развитие: Асоциацията на индустрията за стоманени конструкции Шандонг успешно проведе конференция за обмен на опит относно индустриалната интернационализация
- EHSS единствено беше домакин на 8-ия форум за развитие на висококачествени стоманени конструкции в Шандонг и годишната конференция на SSSIA за 2026 г. в Циндао с пълен успех
Оставете ми съобщение